Plastik Endüstrisinde Nem: Göz Ardı Edilen Maliyet Kalemi
Plastik enjeksiyon, ekstrüzyon ve şişirme gibi üretim süreçlerinde nem, pek çok kalite sorununun nedenidir; ancak tespit edilmesi çoğu zaman geç olmaktadır. Üretim sürecine giren granüllerdeki fazla nem, kalıptan çıkan parçada gözle görülür bozukluklar yaratır: gümüşi izler, kabarcıklar, renk değişimi, boyutsal sapma ve mekanik özellik kaybı bunların başında gelir.
Nem kaynaklı fire, yeniden işleme ve müşteri iadeleri plastik işleme tesislerinde önlenebilir kayıpların önemli bir bölümünü oluşturur; kaybın büyüklüğü malzeme tipine, proses koşullarına ve iklime göre tesis bazında değerlendirilir.
Nem sorunlarının çözümü, üretim hattının farklı noktalarına müdahale gerektirir: hammadde silosu, nakil hatları, kurutma sistemi, enjeksiyon/ekstrüzyon makinası, kalıp bölgesi ve paketleme alanı. Tek bir noktaya odaklanmak yerine bu entegrasyon haritasını bütüncül olarak değerlendirmek şarttır. TFT – Tecnofrigo Tuscany (İtalya) endüstriyel nem alma cihazları bu zincirin hava tarafında, yani kalıp bölgesi, silo ve taşıma havası, üretim alanı ve paketleme alanında kullanılır; granülün kendi içindeki nemi ise granül (kuru hava) kurutucuları giderir.
Plastik üretiminde nem iki farklı mekanizmayla zarar verir: higroskopik plastikler nemi malzeme içine absorbe ederken (iç nem), non-higroskopik plastikler yalnızca yüzeylerinde yoğuşma yaşar (yüzey nemi). Her iki mekanizma da farklı çözüm stratejileri gerektirir: iç nem, işleme öncesinde granül (kuru hava) kurutucularıyla giderilir; ortam nem kontrolü ise kurutulmuş granülün yeniden nem almasını ve yüzeylerde yoğuşmayı önler. TFT – İtalya nem alma cihazları bu ikinci, hava tarafındaki görevi üstlenir.
Plastik Türleri ve Nem Davranışı
Higroskopik Plastikler
Higroskopik plastikler, nem moleküllerini polimer zinciri içine absorbe etme kapasitesine sahip malzemelerdir. Bu plastikler için yüzey nemini kurutmak yeterli değildir; granülün iç yapısındaki nem de uzaklaştırılmalıdır. Bu nedenle kurutma süreci kritik önem taşır ve standart sıcak hava kurutucular yerine kuru hava (desiccant) kurutucular tercih edilmelidir.
| Plastik | Tip | Maks. İşleme Nemi (%) | Kurutma Sıcaklığı (°C) | Nem Fazlalığında Sonuç |
|---|---|---|---|---|
| PA6 (Naylon 6) Higroskopik | Enjeksiyon | 0,20 | 80 | Gümüş izler, köpüklenme |
| PA66 (Naylon 66) Higroskopik | Enjeksiyon | 0,20 | 85 | Köpüklenme, parça kırılganlığı |
| ABS Higroskopik | Enjeksiyon | 0,10 | 80 | Gümüş izler, yüzey pürüzü |
| PC (Polikarbonat) Higroskopik | Enjeksiyon | 0,02 | 120 | Köpüklenme, hidroliz |
| PET Higroskopik | Şişirme/Ekstrüzyon | 0,005 | 160–180 | Hidroliz, IV düşüşü |
| PBT Higroskopik | Enjeksiyon | 0,02 | 120 | Hidroliz, mekanik kayıp |
| PMMA (Akrilik) Higroskopik | Enjeksiyon | 0,10 | 80–90 | Kabarcık, optik sapma |
| PE (Polietilen) Non-Higroskopik | Ekstrüzyon | — | — | Yüzey yoğuşması → yapışma sorunu |
| PP (Polipropilen) Non-Higroskopik | Enjeksiyon/Ekstrüzyon | — | — | Yüzey nemi → baskı/etiket yapışmaz |
| PS (Polistiren) Non-Higroskopik | Enjeksiyon/Ekstrüzyon | — | — | Yüzey nemi → estetik bozukluk |
Polikarbonat (PC) dünya genelinde en hassas higroskopik plastiklerden biridir. Maksimum işleme nemi %0,02'dir; bu değer, standart oda havasındaki nemle temas halinde çok kısa sürede aşılabilir. PC için mutlaka kapalı çevrimli desiccant kurutucu kullanılmalı ve kurutulan malzeme bekletilmemelidir.
Non-Higroskopik Plastiklerde Yüzey Nemi Yönetimi
PE, PP ve PS gibi non-higroskopik plastikler nemi yapısal olarak absorbe etmez; ancak yüzeylerinde yoğuşma (kondenzasyon) oluşabilir. Bu özellikle şu durumlarda sorun yaratır:
- Soğuk depodan sıcak işleme ortamına geçiş sırasında granül yüzeyinde çiy noktası altına düşme
- Yüksek nemli ortamlarda depolama sırasında ambalajın içinde yoğuşma
- PP granüllerde yüzey nemi, fleks baskı mürekkeplerinin ve etiketlerin yapışmasını engeller
- PE filmlerinde su damlacıkları optik berraklık sorunlarına yol açar
Nem Kaynaklı Üretim Sorunları
Yüzey Kusurları
Nemli granüllerin enjekte edilmesi sırasında eriyikteki su buharı, atmosfer basıncına açıldığında genişler ve parça yüzeyinde karakteristik bozukluklar bırakır:
Mekanik Özellik Kaybı
Yüzey görsel kusurlarının ötesinde, higroskopik plastikler (özellikle PA, PET ve PC) yeterince kurutulmadan eritildiğinde eriyik içindeki nem hidroliz reaksiyonuyla polimer zincirlerini kırar; molekül ağırlığı düşer ve parçanın mukavemeti, darbe dayanımı ve uzaması kalıcı olarak azalır. Bu kayıp işleme sırasındaki hidrolizden kaynaklanır ve geri döndürülemez.
Bu durum, kalıplama sonrasında parçanın ortamdan nem almasıyla karıştırılmamalıdır: örneğin şartlandırılmış (nem almış) bir PA6 parçada su plastikleştirici etki yapar; sertlik ve çekme dayanımı bir miktar düşerken darbe dayanımı ve uzama artar. Kaybın büyüklüğü malzemeye ve nem seviyesine göre değiştiğinden kesin değerler malzeme üreticisinin teknik föyünden alınmalıdır.
Plastik Kalıp Terleme Sorunu ve Kuru Hava Çözümü
Psikrometrik Açıklama: Çiy Noktası ve Kalıp Yüzeyi
Kalıp sıcaklığı malzemeye göre çok geniş bir aralıkta değişir; mühendislik plastiklerinde 60–120°C'ye kadar çıkabilir. Terleme sorunu, ürünün hızlı katılaşması için soğuk su devresiyle düşük sıcaklıkta tutulan kalıplara özgüdür. Sorun şu noktada başlar: ortam havasının çiy noktası sıcaklığı, kalıp yüzey sıcaklığının üzerine çıktığında kalıp üzerinde yoğuşma (yani plastik kalıp terleme) meydana gelir.
Örnek: Ortam 28°C / %75 RH → T_çiy ≈ 23,2°C
Soğutma suyu 10°C, kalıp yüzeyi ≈ 15°C ise terleme KAÇINILMAZdır.
Çözüm A: Soğutma suyunu ısıtmak — 18°C suda kalıp yüzeyi ≈ 23°C olur ve çiy noktasıyla sınırda kalır; terlemeyi önlemek için su daha da ısıtılmalı, çevrim süresi uzar!
Çözüm B: TFT – İtalya nem alma cihazı ile kalıp bölgesinin çiy noktasını kalıp yüzeyinin altına düşürmek (15°C kalıpta ≤ +10°C)
Şekil 2: Kalıp Yüzeyi Çiy Noktası Mekanizması ve Kuru Hava Çözümü, Sol: Nemli ortamda kalıp terleme kaçınılmaz. Sağ: TFT – İtalya nem alma cihazı ile kuru hava çözümü.
Geleneksel Çözümün Maliyeti: Kapasite Kaybı
Pek çok operatör kalıp terleme sorunuyla karşılaştığında refleks olarak soğutma suyu sıcaklığını artırır. Ancak bu, kalıp içi ürün soğuma süresini uzatarak çevrim süresini ve dolayısıyla günlük kapasite kaybını tetikler. Aşağıdaki değerler, 28 ve 34 saniyelik çevrim varsayımıyla hazırlanmış bir örnektir:
| Parametre | Normal Soğutma Suyu (10°C) | Yükseltilmiş Soğutma Suyu (18°C) |
|---|---|---|
| Çevrim süresi | 28 sn | 34 sn |
| Saatlik parça (8 gözlü kalıp) | 1.029 | 847 (≈ %18 daha az) |
| Günlük kapasite kaybı (16 saat) | — | ≈ 2.900 parça/gün |
| Aylık üretim kaybı | — | ~87.000 parça/ay |
Kuru Hava Çözümü: TFT – İtalya Nem Alma Cihazı
Kalıp bölgesine TFT – İtalya endüstriyel nem alma cihazı ile kuru hava üflenmesi, ortam havasının çiy noktasını kalıp yüzeyi sıcaklığının altına indirir ve plastik kalıp terleme tamamen ortadan kalkar. Bu yöntemde nem alma cihazı, kalıp çevresine entegre edilmiş hava dağıtım kafesleriyle çalışır:
- Hedef: Kalıp bölgesi çiy noktası ≤ kalıp yüzeyi sıcaklığı − 5°C (güvenlik marjı)
- Teknoloji seçimi: Hedef çiy noktasına göre yapılır; +10°C ve üzerindeki hedeflerde yoğuşmalı tip verimli çalışır, +5…+10°C aralığında yoğuşmalı tip ile silikajel rotor arasında enerji karşılaştırması yapılır, +5°C'nin altında silikajel rotorlu ya da Hybrid cihaz gerekir
- Kapasite: Kalıp bölgesine verilecek hava debisi ve ortam nem yükü üzerinden hesaplanır
- Hava dağıtımı: Kalıp yüzeyini eşit kaplayan perforeli kanal veya nozul düzeni
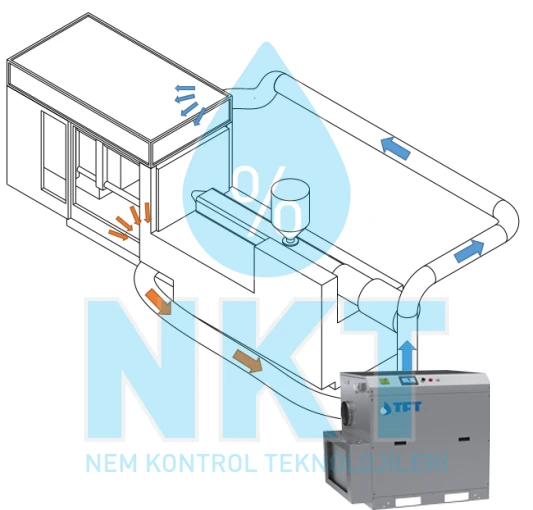
TFT – İtalya nem alma cihazı ile kalıp bölgesine kuru hava üflenmesi, plastik kalıp terleme sorununu kökten çözer.
IML (In-Mold Labeling) Sistemlerinde Özel Gereksinimler
IML süreçlerinde etiket, robotik kol tarafından açık kalıba yerleştirilir ve enjeksiyon sırasında parçayla birleşir. Bu süreçte nem, iki kritik soruna yol açar:
- Etiket kıvrılması: Yüksek nemde PP veya PE etiketi kıvrılır, robot yerleştirme hassasiyeti bozulur
- Elektrostatik denge: Aşırı kuru hava statik yükü artırarak etiketin kalıba yapışmasını engelleyebilir. Uygun nem aralığı etiket ve robot üreticisinin önerisine göre belirlenir
IML uygulamalarında TFT – İtalya nem alma cihazlarının çıkış debisi ve çiy noktası, etiket yerleştirme hassasiyetine göre optimize edilmelidir. Çok düşük RH etiketin statik dengesini bozarken, çok yüksek RH kalıp terlemesine yol açar.
Konteyner Yağmuru (Cargo Sweating)
Konteyner yağmuru, özellikle tropikal güzergahlarda seyahat eden yük konteynerlerinde yaygın görülen ve ciddi mal hasarına yol açan bir olgudur. Plastik granüller bu hasardan en çok etkilenen yükler arasındadır.
Mekanizma şu şekilde işler: Gündüz saatlerinde güneş ışımasıyla ısınan konteyner çelik yüzeyi, içerideki havayı ısıtır ve bu hava daha fazla nem tutabilir hale gelir. Gece saatlerinde yüzeyin soğumasıyla birlikte hava sıcaklığı düşer ve iç hava kendi çiy noktasının altına iner, çelik yüzey ve yük yüzeylerinde yoğuşma başlar.
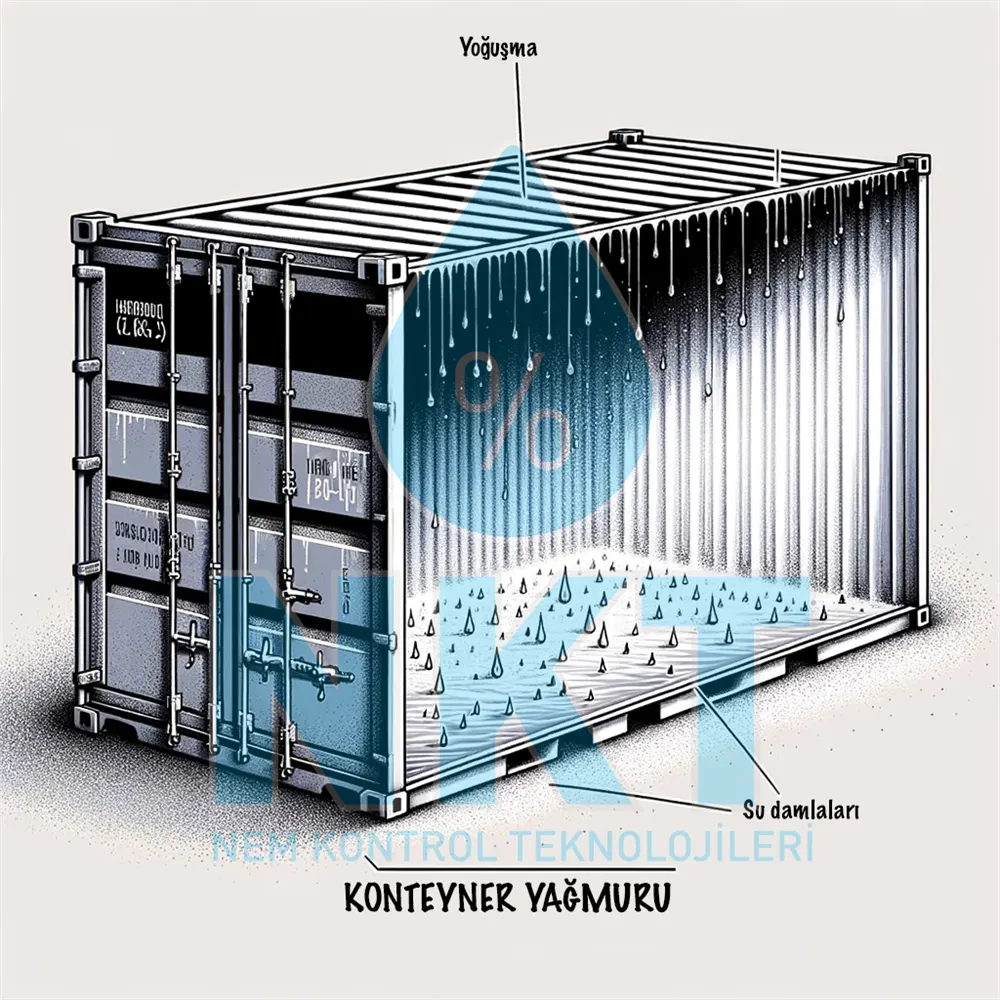
Konteyner yağmuru: Gündüz/gece sıcaklık farkıyla oluşan yoğuşma, plastik granüllerin yüzeyine likit olarak yerleşir.
Çözümler
- Konteyner içi desiccant paketler: Konteyner hacmine, yüke ve rotaya göre boyutlandırılan silikajel / kalsiyum klorür paketleri
- Aktif nem alıcı ünite: Uzun rotalarda konteyner içi aktif nem alma çözümleri
- Nem bariyerli ambalaj: Granüllerin nem geçirgenliği düşük PE torbalara doldurulması
Merkezi Silo Şartlandırması
Silobas Pompalaması Sırasında Nem Girişi
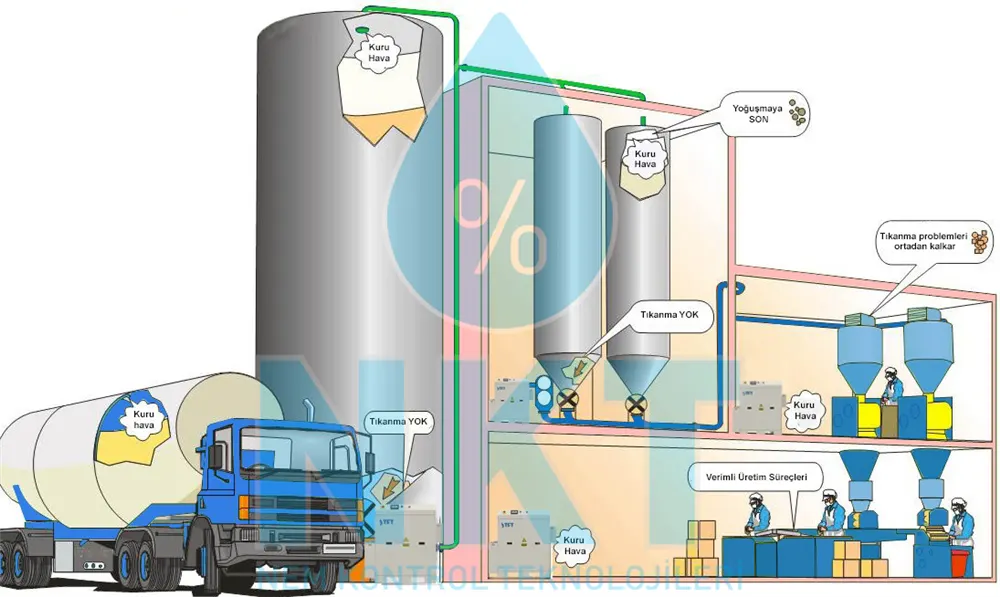
Plastik granüller silolara silobas araçlarıyla pompalanır. Transfer sırasında kritik bir sorun yaşanır: silobas içindeki granüller kompresörlü hava ile silo içine aktarılırken, kompresörden gelen hava nem içerir. Nemli hava ile birlikte silo içine gönderilen su buharı, silodaki nem kontrol rejimini bozar ve gündüz/gece sıcaklık farklarından dolayı merkezi hammadde taşıma sisteminde tıkanıklıklara neden olur.
TFT – İtalya endüstriyel nem alma cihazı, silobasın emiş hava debisi ile eşdeğer kapasitede ve silobasın emiş ağzına entegre olarak plastik granüllerin merkezi hammadde silosu içerisinde kuru hava ile transfer edilmesini sağlar.
Silo İçi Şartlandırma
Granüllerin silo içinde bekleme süreleri saatlerden günlere uzayabilir. Bu süre zarfında silo iç atmosferinin nem oranı kritik önem taşır. Özellikle higroskopik plastikler için silo içi hava koşulları, kurutma fırınından çıkan kuru granüllerin nemi yeniden absorbe etmesine neden olabilir.
Kurutulmuş higroskopik granüller (örneğin PA66) silo ya da ara haznede beklerken yeniden nem alarak işleme nemi sınırının üzerine çıkabilir; bu da fire (red) oranını artırır. Siloya kuru hava verilmesi, bekleme süresince yeniden nem alımını sınırlar. Gerekli çiy noktası, malzemenin işleme nemi sınırına ve bekleme süresine göre belirlenir.
Ekipman Seçimi: TFT – İtalya Nem Alma Cihazları
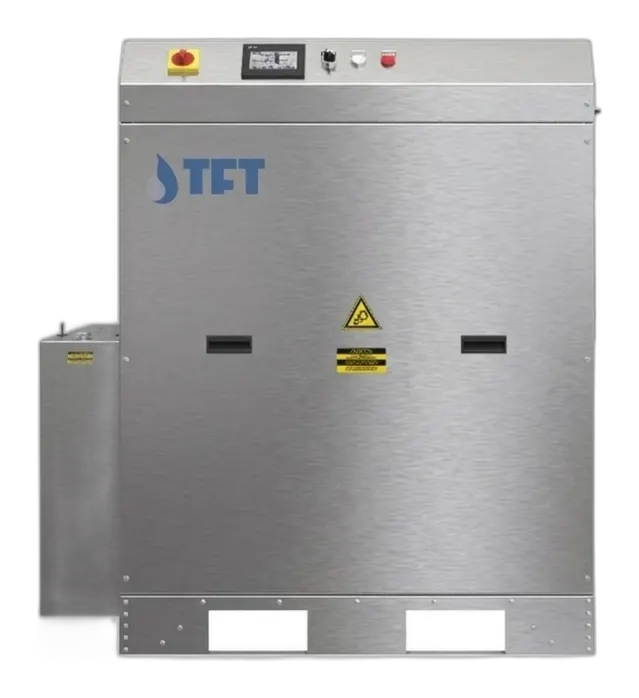
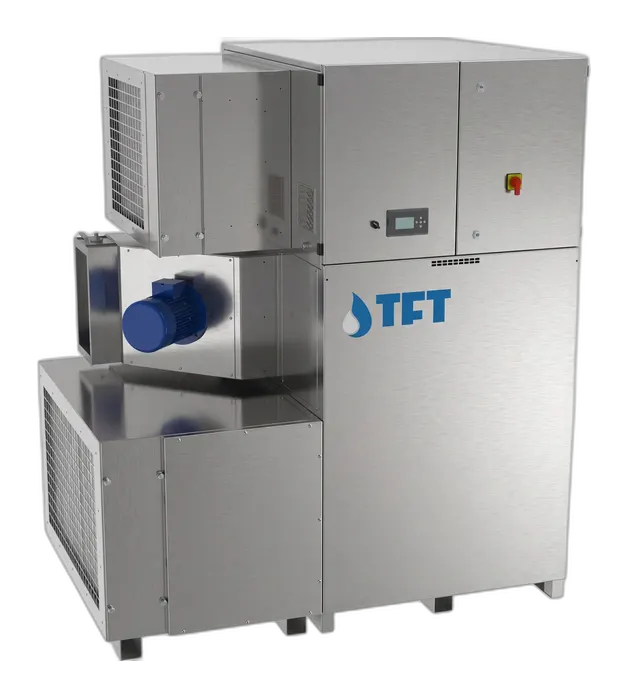
Plastik üretim süreçlerinde kullanılacak endüstriyel nem alma cihazı seçiminde uygulama noktasına göre farklı teknolojiler tercih edilir. TFT – İtalya nem alma cihazlarının uygulama noktalarına göre kullanımı aşağıda özetlenmiştir; granül (kuru hava) kurutucuları bu tabloya dahil değildir ve NKT – Nem Kontrol Teknolojileri'nin ürün gamında yer almaz:
| Uygulama Noktası | Teknoloji | Hedef | TFT – İtalya Serisi |
|---|---|---|---|
| Kalıp bölgesi kuru hava | Hedefe göre: yoğuşmalı, rotorlu ya da Hybrid | Çiy noktası kalıp yüzeyinin güvenli payla altında (ör. kalıp − 5 K) | CD / AD / ADP serisi, Hybrid |
| Silo şartlandırma | Silikajel rotorlu | Malzemenin işleme nemi sınırına ve bekleme süresine göre | AD / ADP serisi |
| Üretim alanı genel nem | Yoğuşmalı + rotorlu | %40–50 RH | CD / AD kombinasyonu |
| Paketleme bölgesi | Yoğuşmalı | %50–60 RH | CD serisi |
Kapasite Hesaplama Prensipleri
TFT – İtalya nem alma cihazlarının kapasite tayini plastik üretim tesislerinde üç ana faktöre göre belirlenir:
- Kalıp bölgesi: Makina sayısı × makina başı gerekli hava debisi (ortam hacmi ve kalıp sıcaklığına bağlı)
- Silo şartlandırma: Silo hacmi + silobas transfer debisi + nem yükü hesabı
- Genel alan: Tesis hacmi × hava değişim sayısı × hedef nem seviyesi
NKT – Nem Kontrol Teknolojileri, plastik üretim tesisleri için TFT (İtalya) silikajel rotorlu ve yoğuşmalı nem alma cihazlarını tedarik eder; mahal koşulları ve nem yükü bilgisiyle cihaz seçiminde teknik destek verir, teknik servis ve yedek parça sağlar. Projelendirme, montaj ve devreye alma tesisin tasarımcısı ve yüklenicisinin kapsamındadır.